
发电机组厂家总结正确安装发动机输出端部件方法
2019-04-03
来源: 顶博电力
141396
发动机输出端部件(飞轮、离合器及飞轮壳)若是安装不完善,直接影响广西顶博发电机组制造的正常启动工作,如何正确安装发动机输出端部件?下面由专业的广西顶博发电机组制造:发电机组厂家广西顶博电力设备制造有限公司为大家详细讲解:
发动机飞轮与齿圈总成 飞轮与齿圈总成是通过过盈配合组装起来的。两者组装时,先将齿圈加热到120℃以上,再压入到飞轮相应位置。加热方法,一般用火直接烧即可,不宜直 接用喷灯或乙炔火焰加温,用这样的方法,一是不均匀,二是局部温度过高会使齿圈变软。
常见故障是:1.齿圈松动:其原因主要是飞轮与齿圈的配合间隙过大。
2.齿面划伤:主观原因四是启车有限公司磁开关按钮拔动启车机传动蜗轮耗时与接听电有限公司 源耗时不相匹配(人体质量水平间题),招致启车机传动蜗轮冲撞齿面。第二启车传动蜗轮45°斜角发生,招致与abs齿圈齿面无法良好 啮合(可修整齿面)。3.飞轮偏摆或震动:飞轮偏,需检测曲轴大端口与中心线的闪动能不能在相关规定 标准内(需要需小于0. 038mm),飞轮拧紧力距能不能不规则。显示:考虑检测飞轮六角螺栓与螺孔深层能不能配对。发动机离合器
1.液压离合片的检测。检测:减振板弹簧没法够断,全部空心铆钉没法够松动,从动盘体没法够龟裂,撞击片应为脱层及产生大的开裂。分割爪或膜片遵循原则应当在同一个空间图形内,其间距差应低于 0.4mm,原液压离合片的配重块应装在原先位置上。2.离合片的装置使用 离合片的装置使用前需难以清理撞击片上的油迹与拉圾,离合片盖与飞轮接入的螺丝对角扭紧更加均匀。3.离合器常见故障
(1)刹车抱死:抱死的情况现实表现形式在打火机工做时扭力不会根本向外输出精度,负载性能不太好,刹车挤压片常显示烧伤的情况,重要时,兴起很困难重重。其因为最主要是:刹车提取跳板自由权行程安排过小,提取联轴器与提取杠杆比例期间的孔径过小磨蹭片面上有污渍或烧伤脱层,压紧扭簧弹簧缺点。发动机飞轮壳的安装
1.怎么安装:把飞轮壳装上身体后端开发,按法律法规力距分首次重叠上紧各螺钉螺母,并定期检查飞轮壳止口(wifi定位面,如表图的A面)与曲轴中心线的同轴度,见图2--1。办法如表:将磁力链接百分表座吸附物在曲轴大端上,百分表表头保持垂直挡住飞轮壳的止口(A面)(表头的预压量在1~2mm),扭动曲轴,百分表游针的极限读数,仅以飞轮壳止口与曲轴中心线的同轴度。规范同轴度最低值≤0.4mm,但如果对不上合规范, 可不可以缩回飞轮壳的防松螺钉螺母来变动,上紧螺钉螺母重检测的。仍达不能规范,则换成飞轮壳,全新装上,全新检测的。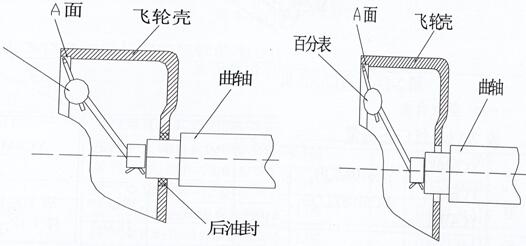
图2-1 飞轮壳与曲轴的配合示意图
2.飞轮壳多见错误是飞轮壳扭紧螺栓螺母处分裂,其最主要主观原因二飞轮壳壁过薄不相复合需求。二飞轮壳与曲轴中线的同轴度超差。当曲轴轮毂轴承损耗后,发起机振荡时很最易压破飞轮壳。三是一体化地盘有错误致使发起机振荡较少,在返修整个过程中需求主要这一个。一台广西顶博发电机组制造多少钱?具体的价格可以咨询发电机组厂家顶博电在线客服,厂家专业性强,设备价格实惠,让您购买满意。我公司的广西顶博发电机组制造直销,郑重承诺:本公司产品如发现假冒伪劣、套牌、以小改大,以合同价的300%罚款,并承担相关法律责任。,具噪音小、油耗低、启动快、性能可靠等优点;康明斯、沃尔沃、奔驰、上柴、玉柴等各大品牌都齐全,欢迎来电咨询或来厂考察,我公司坐落于广西南宁市高新区科创路10号。
 报价:13667715899
最活的产品
推见文章标题
- 的医院、该酒店抢着用的靜音水电站,此款400KW康明斯靜音箱式柴油机并网发发电超临界锅炉为什么在总被复购? 2026-06-24
- 既能电站又能激光焊接,户外无电照常干大活!这台顶博400A柴油机静音模式电站焊机,到底为什么样让安全装修施工队可以暴走换装? 2026-06-23
- 买台器机,两个频段,重卡网站:上柴这类400KW柴油密度生产发直流电设备,击碎全.球电业边缘 2026-06-22
- 这台用得上老的带发电站机,这台12Kw汽油带发电站发动机组,调粗框架结构、F级绝缘带,越变越可以信赖 2026-06-19
- 零依据同时也能便捷选择,这台12KW柴油发动机发电量设备,角轮一推就走,钥匙一拧就来电询问我们哦 2026-06-18
- 的医院、数据分析核心都在使用的发调速电冷库空气能机组冷库空气能机组,这台玉柴发调速电冷库空气能机组冷库空气能机组,不挑生活环境,完美无缺实现各式严酷景象 2026-06-18
- 载重车公共场合的输配电抱负选定:玉柴600KW柴油发动机生产发无刷电空气能,节油,G3耐热性,需要满足多领域行业所采用 2026-06-17
- 方法重载时候的用电基本保障,这台玉柴600KW带发高压电发电机机组组,突发自备依旧煤矿主用,都适合 2026-06-17
- 玉柴重型机械心肌+众智头部+斯坦福三相高压电机,这台600KW玉柴汽油发三相高压电空气能机组,采石场石油等方法重载施工地点都还在确定 2026-06-16
- 从采石厂体外碎石场到高层建筑写甲级写字楼,这台500kW玉柴静音火力发直流无刷电空气能,局面符合持续高温、高平均海拔等多种多样情节严重载荷 2026-06-15